WhatsApp
E-mail
Demander un devis

Services de moulage sous pression de précision

Solutions de moulage sous pression d'aluminium et de zinc à grand volume pour la production industrielle

Profit Machining propose des solutions clés en main de moulage sous haute pression, permettant de transformer des alliages d'aluminium et de zinc en fusion en composants de haute intégrité, obtenus en une seule pièce. Grâce à des cellules automatisées de moulage sous pression à chambre froide et à chambre chaude, associées à un usinage de finition CNC de pointe, nous accompagnons les chaînes d’approvisionnement mondiales de premier rang, depuis le développement initial des outillages jusqu’à la production en série à grande échelle.

✓ Site de production certifié ISO 9001:2015
✓Moulage sous haute pression de pièces complexes
✓ Alliage d'aluminium, alliage de zinc
✓ Du prototype à la production en série
✓ Rapports d'inspection qualité 100% complets inclus

En bref

ParamètreCaractéristiques techniques
Caractéristiques techniquesTolérance de coulée (à l'état brut)
Cours proposésAlliages d'aluminium (ADC12, A380) et alliages de zinc (Zamak 3, Zamak 5)
Alliages d'aluminium (ADC12, A380) et alliages de zinc (Zamak 3, Zamak 5)Quantité minimale de commande (MOQ)
Quantité minimale de commande (MOQ)1 000 pièces (série de production) / Options de prototypage disponibles
1 000 pièces (série de production) / Options de prototypage disponiblesDélai de développement des outillages
Délai de développement des outillages20 à 30 jours calendaires (échantillons T1 compris)
20 à 30 jours calendaires (échantillons T1 compris)Norme d'audit qualité
Norme d'audit qualité100% Contrôle visuel + analyse de la porosité par rayons X
100% Contrôle visuel + analyse de la porosité par rayons XPlage de force de serrage
Plage de force de serrageCellules de grande capacité : de 180 tonnes à 1 600 tonnes

Qu'est-ce que le moulage sous haute pression ?

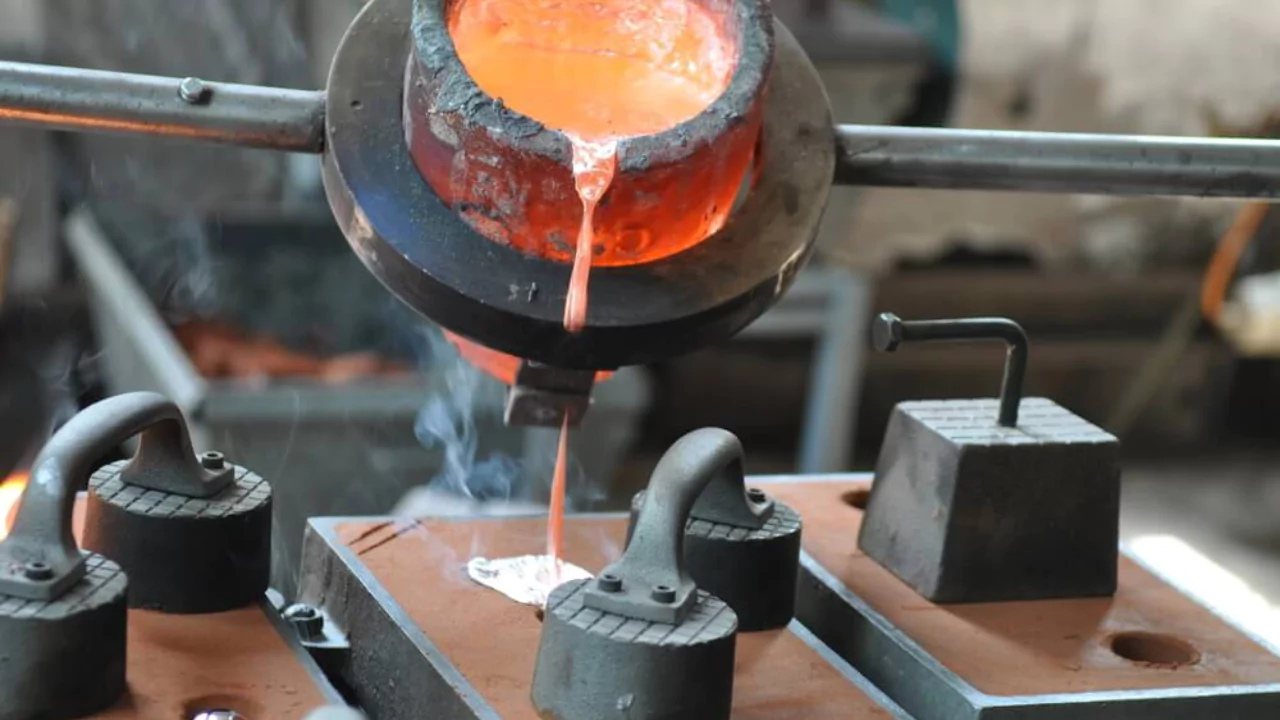
Le moulage sous haute pression est un procédé de fabrication par solidification des métaux très efficace, dans lequel des alliages non ferreux en fusion sont injectés sous une pression hydraulique extrême dans une matrice de moulage (matrice) réutilisable en acier trempé. Le métal liquide est propulsé à grande vitesse à travers un système de canaux d’alimentation, remplissant entièrement les cavités internes en quelques millisecondes afin de reproduire des géométries complexes présentant des parois minces et des surfaces exceptionnellement lisses. Une fois solidifiée, la pièce brute est éjectée par le système hydraulique automatisé. Ce procédé réduit au minimum les besoins en usinage de finition lourd, offrant ainsi un canal de production B2B optimal pour les boîtiers automobiles, les boîtiers électroniques et les composants structurels d'appareils électroménagers exigeant une cohérence de fabrication sur le long terme.

Capacités d'usinage

↻

Moulage sous haute pression de l'aluminium

Utilisation de machines automatisées à chambre froide pour le moulage de boîtiers et de dissipateurs thermiques légers et à haute résistance.

⚡

Coulée sous pression de zinc en chambre chaude

Moulage par injection à cycle rapide pour des composants de micro-précision présentant des parois ultra-fines et des exigences esthétiques élevées.

■

Conception sur mesure de moules et d'outillages

Analyse interne de l'écoulement dans le moule (DFM) et fabrication d'outils de précision avec des cavités de noyau en acier à outils H13 haut de gamme.

—

Intégration post-usinage CNC

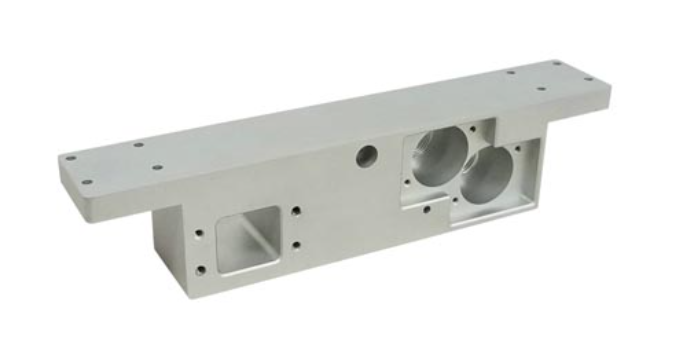
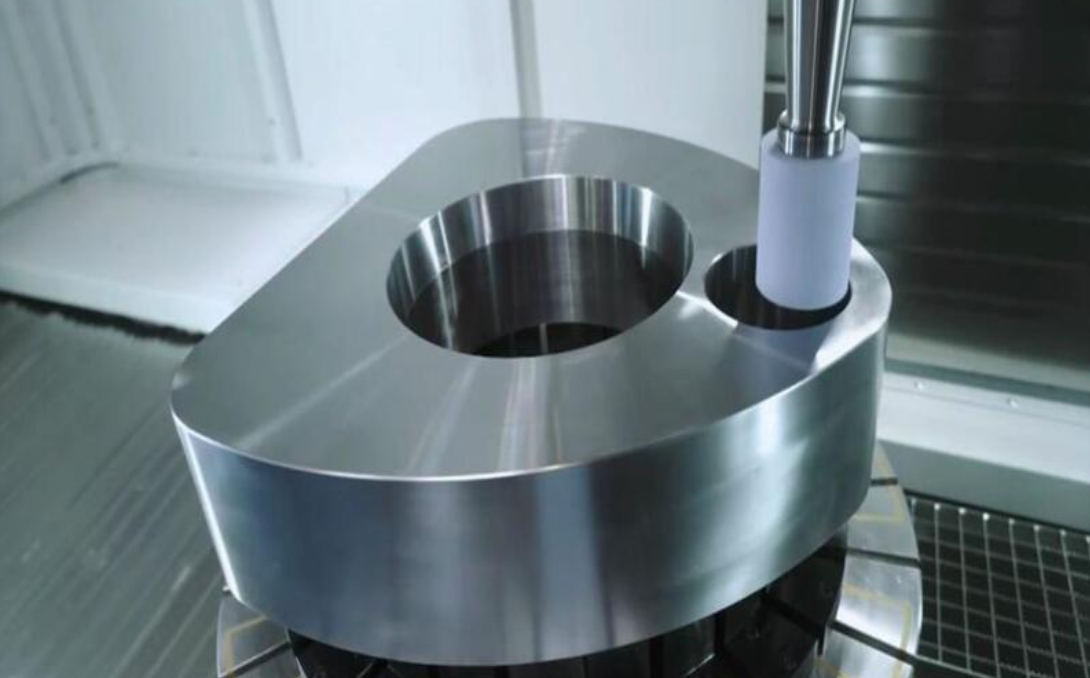
Fraisage, alésage, taraudage et tournage CNC de haute précision permettant de garantir le respect des tolérances géométriques d'ajustement critiques.

∼

Découpe et grenaillage

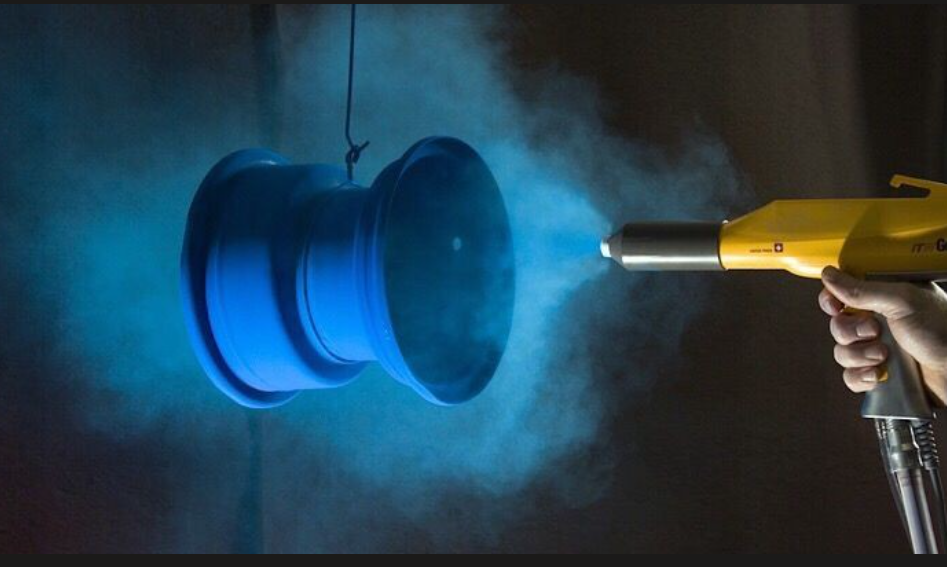
Opérations automatisées de découpe hydraulique visant à éliminer les bavures et les points d'injection, suivies d'un grenaillage.

★

Contrôle d'étanchéité et imprégnation

Contrôle d'étanchéité par détection de fuites par chute de pression sous vide et imprégnation de résine pour colmater les microporosités dans le cadre d'applications nécessitant une étanchéité à la pression.

Matériaux que nous usinons

Moulage sous pression d'alliages métalliques

Alliages d'aluminium
A380, A360, A390, ADC12, AlSi9Cu3
Alliages de zinc
Zamak 3, Zamak 5, Zamak 2, ZA-8, ZA-27
Alliages d'acier
4140, 4340, acier au carbone 1018, 1045
Titane
Grade 2, Grade 5 (Ti-6Al-4V)
Laiton et cuivre
Laiton C360, cuivre pur, bronze C932, laiton H59, laiton H63
Alliages exotiques spécialisés
Inconel 718, Hastelloy, Monel

Caractérisation des matériaux

POM
Delrin 150, Delrin AF
PEEK
Virgin, PEEK GF30%
ABS
Qualité médicale, ignifuge
PTFE (Téflon)
Vierge, grades remplis
Nylon
Nylon 66, PA6 + MoS2, chargé de fibres de verre
PVC et polycarbonate
PVC industriel, PC transparent optique

Tolérances CNC de haute précision et indicateurs de vérification

Système métriqueNorme « tel que coulé » (ISO 8062-CT6)Usinage CNC post-traitement métrique
Dimension linéaire±0,1 mm (0,004 pouce)±0,02 mm (0,0008 pouce)
Diamètre de l'alésage/du trou±0,15 mm (0,006 pouce)±0,01 mm (0,0004 pouce)
Limite de planéité0,25 mm par 100 mm de portéedéplacement total de 0,05 mm
Rugosité de surface (Ra)Ra 1,6 - 3,2 μmRa 0,8 μm (après perçage au diamant)
Limite de concentricitéÉcart maximal de 0,2 mmAlignement précis à 0,02 mm près

Chaîne d'approvisionnement du secteur automobile et des véhicules électriques

✈

Ingénierie des équipements médicaux

Blocs-moteurs, supports structurels internes du groupe motopropulseur, modules de refroidissement et boîtiers d'onduleurs pour les composants de la chaîne cinématique des véhicules électriques.

🏥

Infrastructures pour machines industrielles

Supports internes pour instruments d'analyse, structures pour appareils d'imagerie diagnostique et châssis internes pour appareils chirurgicaux stériles.

🌐

Robotique et cinématique - Automatisation

Systèmes de vannes hydrauliques à usage intensif, carters de pompes, structures d'équipements collectifs et collecteurs de compresseurs d'air.

🤖

Robotique et technologie

Pièces moulées pour articulations de robots à grande vitesse, coques de protection structurelles, carters de moteurs multiaxiaux et supports d'articulation pour cobots.
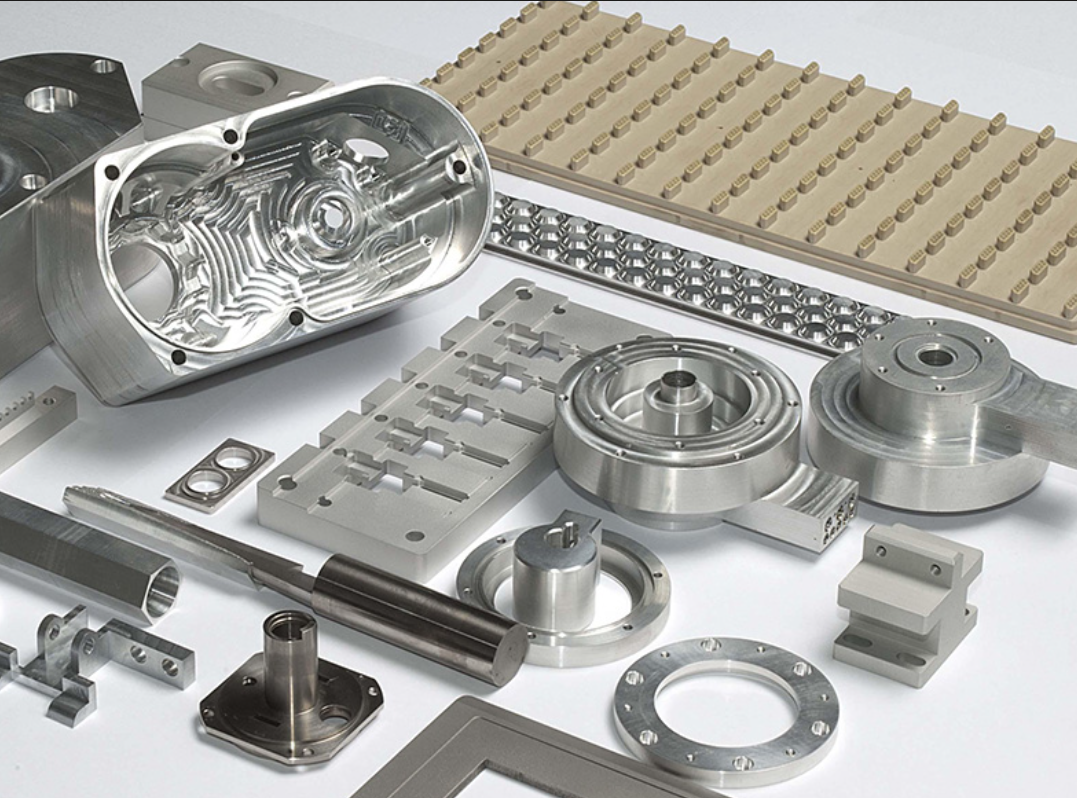
Parc de machines de pointe et capacité de production

Classification des machinesPlage de capacité de serrageQuantité en stock
Unités de moulage sous pression à chambre froide (aluminium)De 250 tonnes à 1 600 tonnes (LK / Yizumi)8 lignes automatisées
Unités de moulage sous pression à chambre chaude (zinc)Cellules à cycle rapide de 80 à 180 tonnes5 lignes automatisées
Centres d'usinage CNC verticauxBroches à couple élevé avec changeurs d'outils20 postes de production
Tours CNC à double brocheOutillage motorisé intégré pour le filetage12 postes de production
Appareil d'inspection industrielle par rayons XMétrologie numérique non destructive en temps réel2 armoires dédiées

Boîtiers en fonte d'aluminium

Microcomposants en zinc

Boîtes de vitesses robustes à usage intensif, carters d'alternateurs et capots d'éclairage LED spécialisés pour l'extérieur.
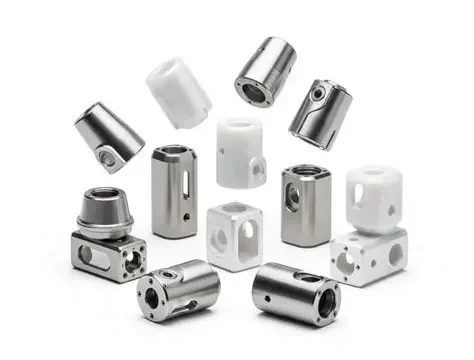
Boîtiers pour appareils de diagnostic médical

Supports intérieurs pour appareils électroniques grand public haute définition, connecteurs à charnières complexes et montures optiques haut de gamme.
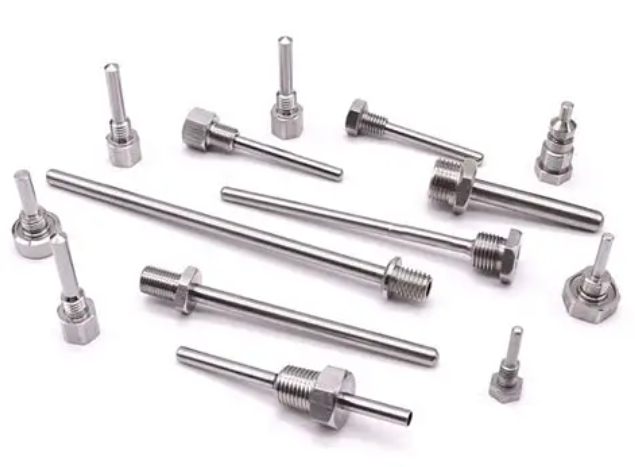
Supports pour actionneurs de robots

Châssis de fixation de rotor de centrifugeuse biocompatible et protections de base pour dispositifs de diagnostic.
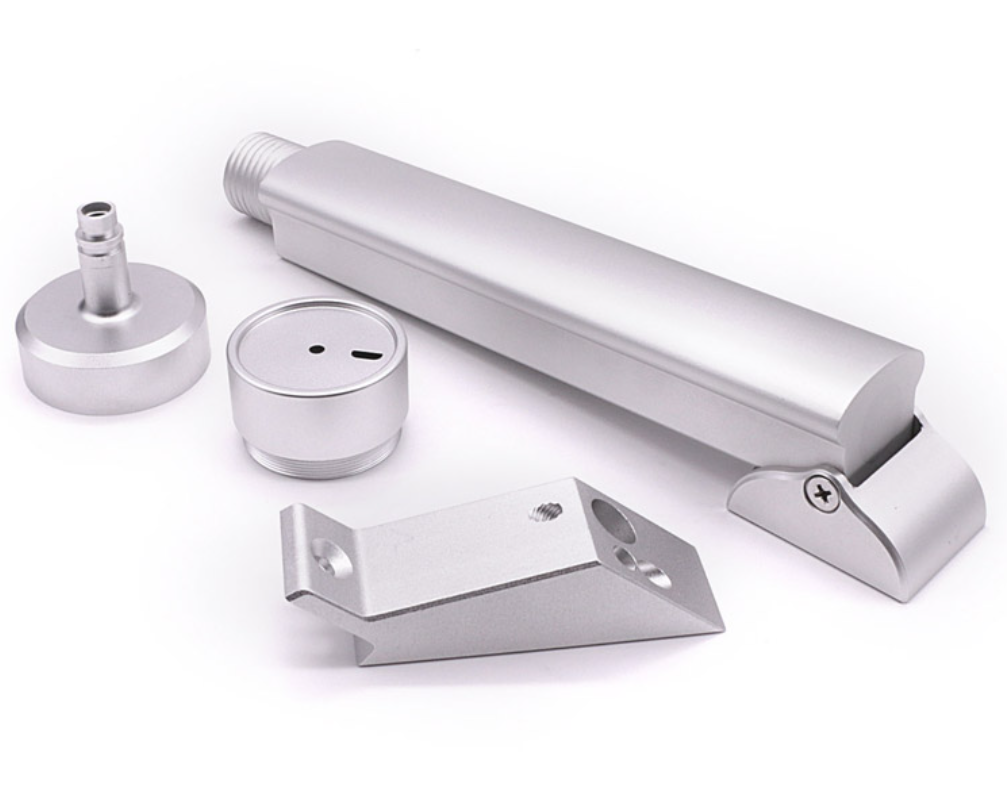
Pièces de moteur automobile

Liens articulés multiaxiaux, servomoteurs industriels à couple élevé et plaques de poignet structurelles de précision.
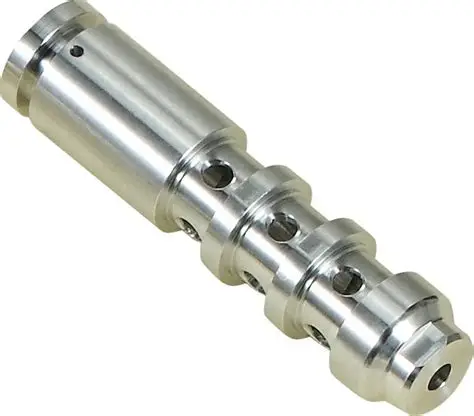
Corps de vannes pour pompes industrielles

Collecteurs d'admission complexes, carters d'huile, couvercles de chaîne de distribution et supports structurels de batterie pour véhicules électriques.
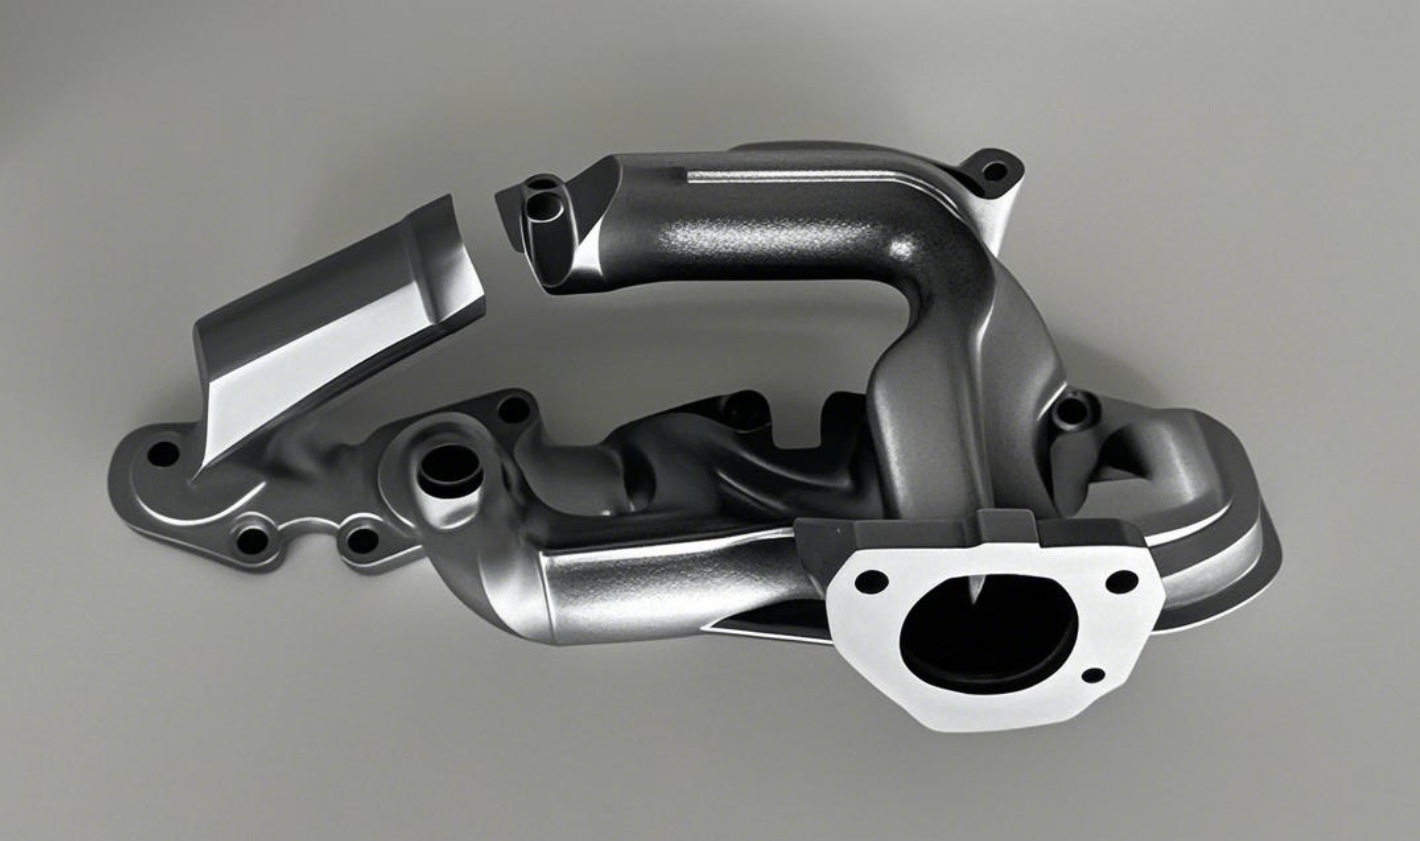
Composants industriels

Corps hydrauliques à plusieurs orifices, boîtiers de régulation pneumatiques haute pression et roues à aubes robustes.

Notre processus simplifié en 6 étapes

01 Soumission de modèles 3D

Le client importe des modèles 3D paramétriques complexes (STEP, IGES) dans notre portail sécurisé de tarification B2B.

02 Simulation du flux de moulage (DFM)

Les ingénieurs en fonderie réalisent des analyses dynamiques de remplissage des pièces moulées afin de détecter d'éventuelles soudures à froid, poches d'air ou d'autres gaz, ou encore des erreurs de remplissage.

03 Accord de devis pour l'outillage

Finalisation des spécifications des moules (niveaux de durée de vie des outils, choix d'aciers, nombre de cavités) et du cadre tarifaire pour l'analyse de rentabilité unitaire.

04 Validation de l'échantillon T1

Fabrication de pièces d'échantillonnage initiales à partir de la matrice H13 nouvellement usinée, en vue d'une vérification sur machine à mesurer tridimensionnelle (CMM) à toutes dimensions et de la validation par le client.

05 Cycles de production automatisés

Mise en place de cellules automatisées de coulée par coulée, pulvérisation et éjection afin de maintenir des conditions thermiques homogènes.

06 Usinage CNC de précision secondaire

Fraisage et perçage de précision de pièces moulées afin d'aligner les faces de montage dans le respect de tolérances géométriques strictes.

07 100% Audit qualité

Cartographie radiographique de la porosité en temps réel, associée à des contrôles visuels, afin de garantir des résultats d'une grande fiabilité.

08 Logistique du transport maritime et des marchandises lourdes

Les pièces sont enduites d'huile de conservation, emballées, placées dans des caisses marines sur mesure très résistantes, puis expédiées accompagnées de tous les documents de dédouanement nécessaires.

Engagements en matière de délais d'exécution et capacité de flotte évolutive

Phase du projetVolume des commandesDélai de livraison promis
Prototypage rapide1 à 5 pièces3 à 5 jours calendaires
Petite série10 à 100 pièces7 à 10 jours calendaires
Production en série500 à plus de 5 000 pièces15 à 25 jours calendaires
Urgent – Traitement accéléréPersonnaliséDisponible sur demande

Normes de fabrication certifiées et conformité aux réglementations commerciales internationales

ISO 9001:2015

Certification internationale du système de gestion de la qualité
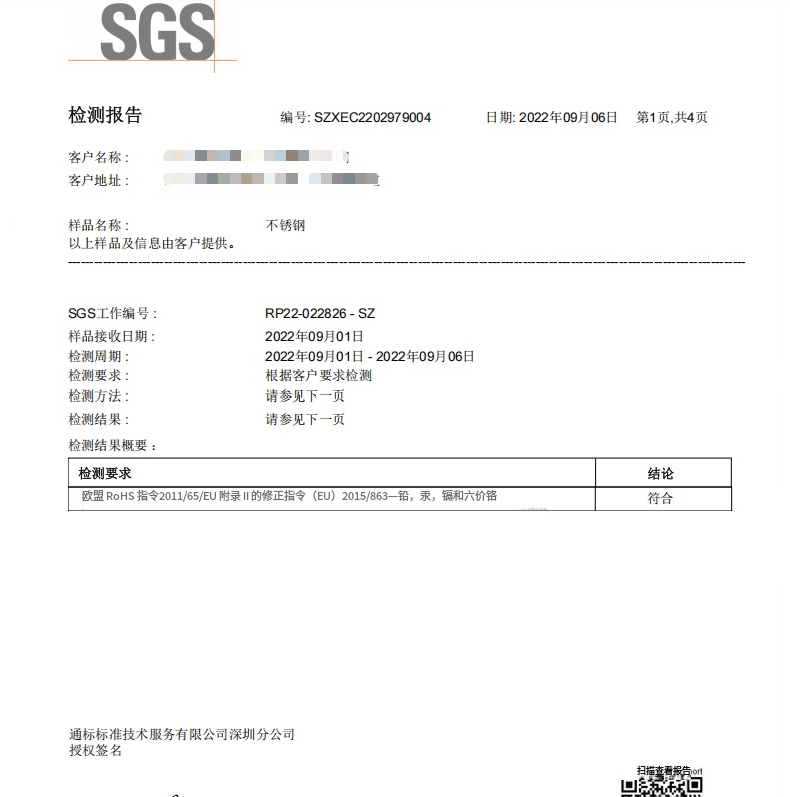
Certifié par SGS

Évaluation des actifs de l'usine, réalisée sur place et faisant l'objet d'un audit
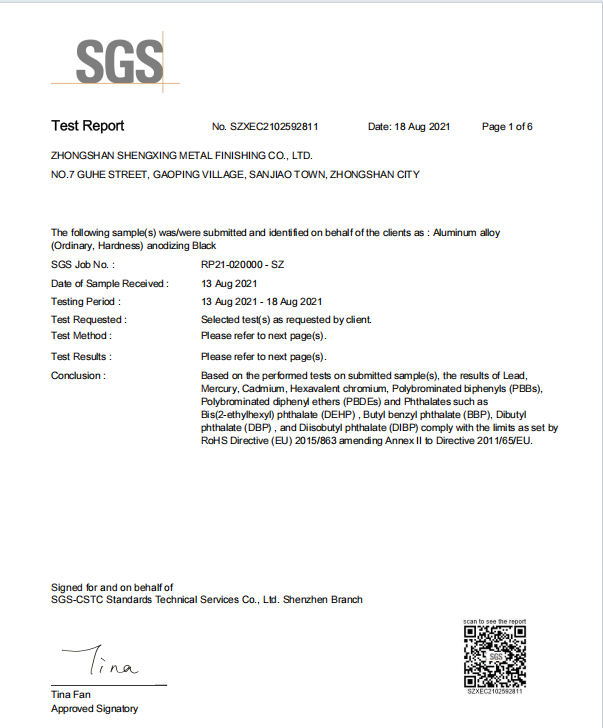
Conforme à la directive RoHS

Directives européennes relatives aux substances non dangereuses
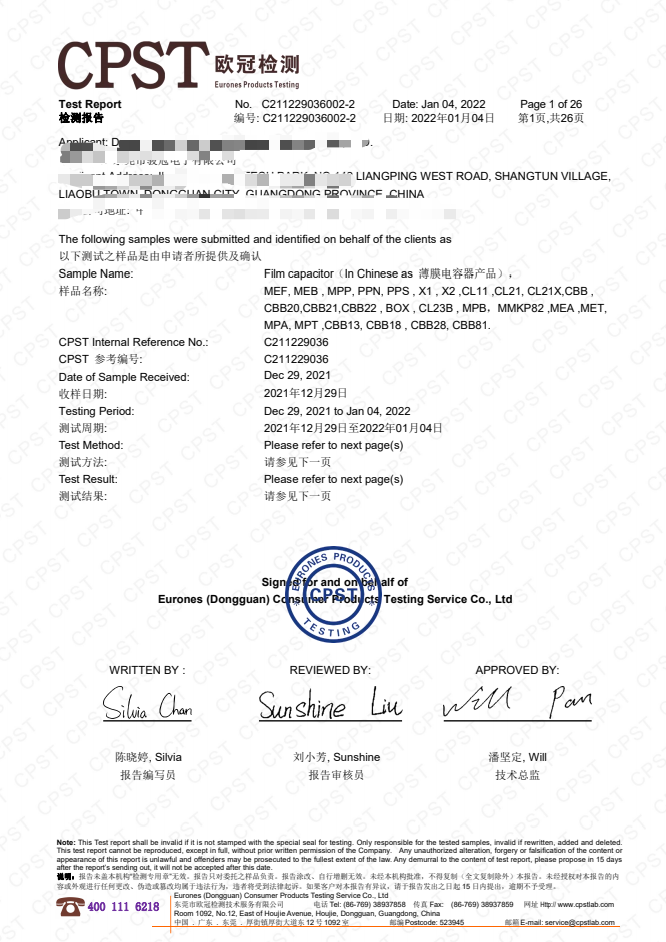
Conformité REACH

Exempt de substances extrêmement préoccupantes

Valeur technique et performances de fabrication en chiffres

🕓
0

Années d'expérience

Des décennies d'expertise technique spécialisée dans la fabrication CNC de pièces à géométrie complexe.

👥
0

Clients actifs

Au service de groupes internationaux, notamment de grandes entreprises du secteur aérospatial et de bureaux d'études de premier plan spécialisés dans les dispositifs médicaux.

⚙
0

Machines à commande numérique

Un déploiement massif de ressources garantissant l'absence totale de goulots d'étranglement internes au niveau de la production ou de retards imprévus dans les files d'attente.

📦
0

Pièces livrées

Des composants de précision éprouvés sur le terrain, assurant des fonctions hautement fiables à l'échelle mondiale.

✓
0

Taux de réussite

Des indicateurs d'assurance qualité de premier plan qui permettent de réduire le coût total de possession pour nos partenaires d'approvisionnement à long terme.

Foire aux questions

Q1 : Comment Profit Machining parvient-il à réduire avec précision les problèmes de microporosité dans les pièces moulées sous pression en aluminium à parois épaisses ?

A1 : Nous abordons la réduction de la porosité à travers trois processus techniques interdépendants : tout d'abord, nous réalisons des simulations informatiques complètes de l'écoulement dans le moule avant l'usinage de celui-ci, afin d'optimiser le débordement de la coulée et la géométrie du système d'alimentation. Ensuite, nos machines de moulage à chambre froide utilisent un suivi en temps réel de l'injection en boucle fermée pour maintenir une pression hydraulique précise pendant le processus critique de solidification du métal. Troisièmement, pour les applications techniques exigeant une étanchéité à l'air stricte, nous intégrons des options de moulage sous pression assisté par vide et des traitements d'imprégnation à la résine liquide après moulage.

Q2 : Quelles nuances spécifiques d’acier à outils choisissez-vous pour les matrices de noyaux destinées au moulage d’aluminium à grande échelle ?

A2 : Pour les séries de production standard allant jusqu’à 50 000 coups, nous utilisons des noyaux en acier à outils H13 certifié haut de gamme. Pour les commandes d’entreprise à grand volume visant plus de 100 000 coups en continu avec des alliages d’aluminium agressifs, nous optons pour des aciers à outils ultra-haut de gamme tels que le Dievar, Bohler W300 ou d'aciers à outils pour travail à chaud de qualité supérieure SKD61, qui subissent des traitements thermiques avancés sous vide et plusieurs cycles de revenu afin d'éliminer les fissures de contrainte thermique et les fissures de fatigue thermique.

Q3 : Le moulage sous haute pression est-il adapté aux projets d'évaluation de prototypes ?

A3 : Le moulage sous haute pression nécessite d’importants investissements en outillage métallique, ce qui le rend moins rentable pour les petites séries de moins de 1 000 pièces. Toutefois, pour vous accompagner dans vos phases de conception et de validation, nous proposons trois solutions de prototypage rapide adaptatives : l'outillage rapide à inserts avec des châssis de moules maîtres génériques standardisés, les systèmes de sable de moulage en céramique imprimés en 3D, et l'usinage CNC de haute précision directement à partir d'un bloc d'aluminium massif afin de simuler la géométrie physique finale telle que moulée.

Q4 : Quels sont les formats de fichiers indispensables pour que vous puissiez établir un devis complet portant sur la fabrication d'outillages et le prix unitaire ?

A4 : Pour une évaluation géométrique volumétrique approfondie et une analyse par simulation de moulage assistée par ordinateur, nous avons besoin de fichiers CAO 3D de référence aux formats STEP (.step, .stp), IGES (.igs), Parasolid (.x_t) ou ProE (.prt). Afin de garantir un alignement correct au regard des tolérances géométriques critiques, des alignements d'alésages, des limites de concentricité et des états de surface requis après moulage, veuillez également joindre un plan technique en 2D au format PDF.

Q5 : Pouvez-vous fournir des rapports d'essais certifiés par un organisme indépendant et des rapports d'inspection non destructive avec nos livraisons de production en vrac ?

A5 : Oui, tout à fait. Chaque expédition issue de la production en série quitte nos quais d’expédition accompagnée d’un dossier officiel de vérification de la qualité, comportant un numéro de série. Celui-ci comprend les certificats d'analyse d'origine des matières premières délivrés par les usines de production, les résultats d'inspections radiographiques industrielles non destructives en temps réel par rayons X visant à détecter les vides internes, les mesures de vérification de l'épaisseur du revêtement, ainsi que des tableaux récapitulatifs des écarts dimensionnels multipoints établis à l'aide d'une machine à mesurer tridimensionnelle (MMT).

Q6 : Quelle est la durée de vie typique d'un moule de moulage sous pression en zinc haut de gamme par rapport à celle d'un moule de moulage sous pression en aluminium ?

A6 : Les alliages de zinc présentent un point de fusion exceptionnellement bas (entre 380 °C et 420 °C environ), ce qui signifie qu'ils exercent une contrainte thermique minimale sur les surfaces de moulage en acier à outils trempé. Par conséquent, un moule à chambre chaude pour le zinc atteint systématiquement une durée de vie en production supérieure à 500 000 à 1 000 000 de cycles. En revanche, l’injection d’alliages d’aluminium fondus s’effectue à des températures nettement plus élevées (entre 650 °C et 700 °C), ce qui réduit la durée de vie standard des moules à chambre froide à 80 000 à 150 000 injections avant que la dégradation thermique n’impose le remplacement complet des inserts de cavité et de noyau.

Prêt à vous lancer dans votre prochain projet de précision ?

Envoyez-nous vos modèles 3D et vos plans géométriques pour recevoir, dans les 12 heures, un rapport DFM complet sur le moule ainsi qu’un devis définitif.

Pourquoi faire appel à Profit Machining ?

🕑
Réponse au devis sous 12 heures
Devis garantis le jour même et commentaires sur la conception pour la fabrication (DFM).
🔒
100% Protection confidentielle dans le cadre d'un accord de confidentialité (NDA)
Vos créations et votre propriété intellectuelle sont entièrement protégées par un accord de confidentialité réciproque.
📋
Avis d'experts en conception pour la fabrication (DFM) inclus
Une analyse gratuite de la concevabilité pour la fabrication est incluse dans chaque devis.
📦
Prêt pour l'expédition internationale
Suivi international DHL/FedEx/UPS pour chaque commande.