WhatsApp
E-Mail
Angebot anfordern

Präzisionsdruckgussdienstleistungen

Lösungen für den Großserien-Aluminium- und Zinkdruckguss in der industriellen Fertigung

Profit Machining bietet schlüsselfertige Lösungen für den Hochdruckdruckguss und verwandelt geschmolzene Aluminium- und Zinklegierungen in hochpräzise, fertig geformte Bauteile. Mithilfe automatisierter Kalt- und Heißkammer-Druckgusszellen, die mit fortschrittlicher CNC-Nachbearbeitung integriert sind, unterstützen wir globale Tier-1-Lieferketten von der ersten Werkzeugentwicklung bis hin zur Serienfertigung in großem Maßstab.

✓ Nach ISO 9001:2015 zertifizierte Produktionsstätte
✓Komplexer Hochdruck-Druckguss
✓ Aluminiumlegierung, Zinklegierung
✓ Vom Prototyp bis zur Serienfertigung
✓ Umfassende 100%-Qualitätskontrollberichte im Lieferumfang enthalten

Kurzinfo

ParameterSpezifikation
SpezifikationGusstoleranz (im Gusszustand)
Angebotene MaterialienAluminiumlegierungen (ADC12, A380) und Zinklegierungen (Zamak 3, Zamak 5)
Aluminiumlegierungen (ADC12, A380) und Zinklegierungen (Zamak 3, Zamak 5)Mindestbestellmenge (MOQ)
Mindestbestellmenge (MOQ)1.000 Stück (Serienfertigung) / Optionen für den Prototypenbau verfügbar
1.000 Stück (Serienfertigung) / Optionen für den Prototypenbau verfügbarDurchlaufzeit bei der Werkzeugentwicklung
Durchlaufzeit bei der Werkzeugentwicklung20–30 Kalendertage (einschließlich T1-Proben)
20–30 Kalendertage (einschließlich T1-Proben)Qualitätsprüfungsstandard
Qualitätsprüfungsstandard100% Sichtprüfung + Röntgen-Porositätsanalyse
100% Sichtprüfung + Röntgen-PorositätsanalyseSpannkraftbereich
SpannkraftbereichGroßraumzellen von 180 Tonnen bis 1.600 Tonnen

Was ist Hochdruckdruckguss?

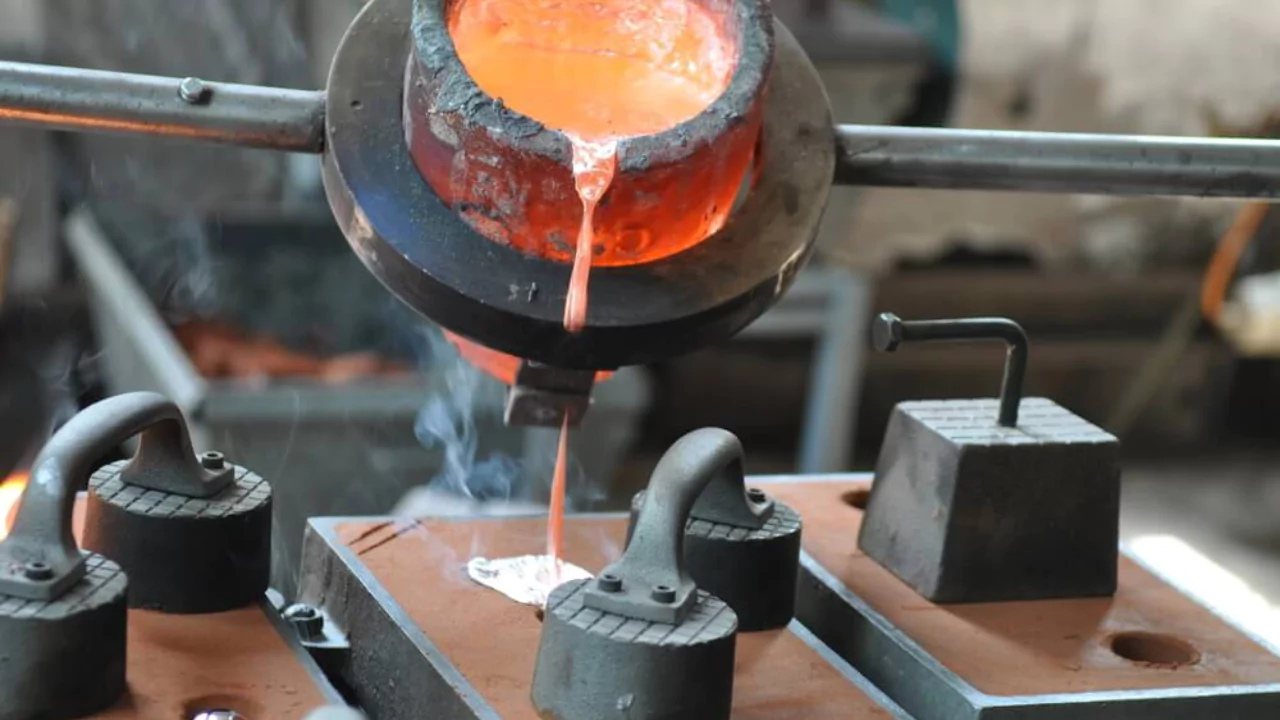
Der Hochdruckguss ist ein hocheffizientes Fertigungsverfahren zur Metallverfestigung, bei dem geschmolzene Nichteisenlegierungen unter extrem hohem hydraulischem Druck in eine wiederverwendbare Formmatrize (Gussform) aus gehärtetem Stahl eingespritzt werden. Das flüssige Metall wird mit hoher Geschwindigkeit durch ein Angusssystem gepresst und füllt die inneren Hohlräume innerhalb von Millisekunden vollständig aus, wodurch komplexe Geometrien mit dünnen Wänden und außergewöhnlich glatten Oberflächen nachgebildet werden. Nach der Erstarrung wird das Rohgussteil durch das automatisierte Hydrauliksystem ausgeworfen. Dieses Verfahren minimiert den Bedarf an aufwendiger Nachbearbeitung und bietet einen optimalen B2B-Produktionsweg für Automobilgehäuse, Elektronikgehäuse und strukturelle Haushaltsgerätekomponenten, die eine gleichbleibende Fertigungsqualität bei Großserien erfordern.

Bearbeitungsmöglichkeiten

↻

Aluminium-Hochdruckguss

Einsatz automatisierter Kaltkammer-Gussmaschinen zur Herstellung hochfester, leichter Gehäuse und Kühlkörper.

⚡

Zink-Warmkammerguss

Hochgeschwindigkeitsspritzguss für mikropräzise Bauteile mit ultradünnen Wänden und höchsten Anforderungen an das Erscheinungsbild.

■

Maßgeschneiderte Konstruktion von Formen und Werkzeugen

Interne Formflussanalyse (DFM) und Präzisionswerkzeugbau mit Kern- und Kavitäten aus hochwertigem H13-Werkzeugstahl.

—

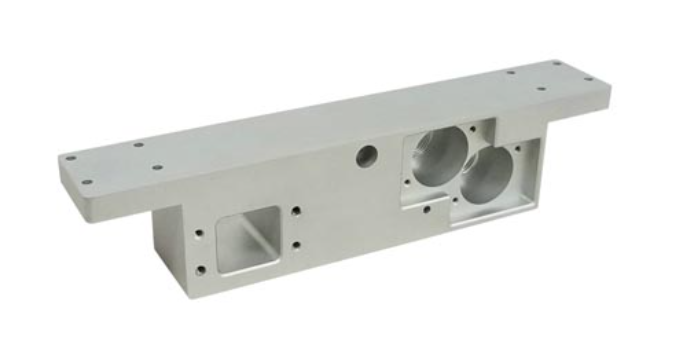
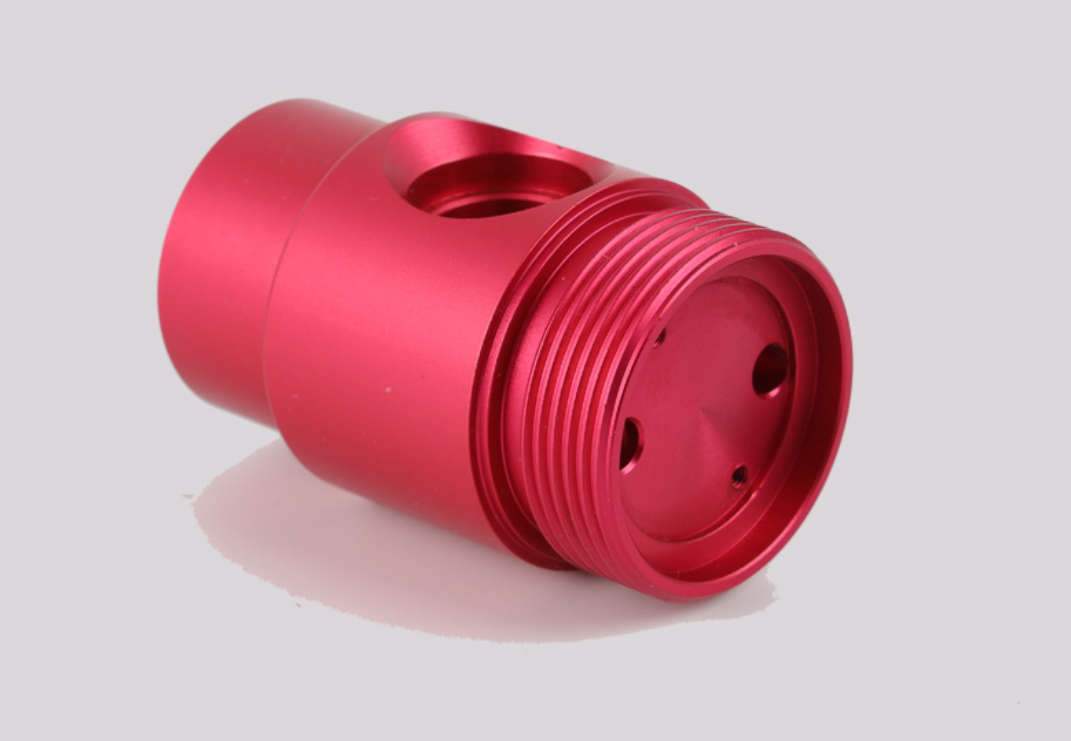
Integration der CNC-Nachbearbeitung

CNC-Fräsen, Bohren, Gewindeschneiden und Drehen mit hoher Genauigkeit zur Einhaltung kritischer geometrischer Passungstoleranzen.

∼

Besäumen & Strahlen

Automatisierte hydraulische Trimmpressvorgänge zum Entfernen von Graten und Angüssen, gefolgt von einer Strahlbehandlung.

★

Dichtheitsprüfung und Imprägnierung

Leckprüfung mittels Vakuumdruckabfall und Harzimprägnierung zur Abdichtung von Mikroporositäten für druckdichte Anwendungen.

Von uns bearbeitete Werkstoffe

Metalllegierungen für den Druckguss

Aluminiumlegierungen
A380, A360, A390, ADC12, AlSi9Cu3
Zinklegierungen
Zamak 3, Zamak 5, Zamak 2, ZA-8, ZA-27
Stahllegierungen
4140, 4340, Kohlenstoffstahl 1018, 1045
Titan
Klasse 2, Klasse 5 (Ti-6Al-4V)
Messing & Kupfer
C360 Messing, Reines Kupfer, Bronze C932, H59-Messing, H63-Messing
Speziallegierungen aus exotischen Metallen
Inconel 718, Hastelloy, Monel

Materialcharakterisierung

POM
Delrin 150, Delrin AF
PEEK
Virgin, PEEK GF30%
ABS
Medizinische Qualität, flammhemmend
PTFE (Teflon)
Neuware, gefüllte Sorten
Nylon
Nylon 66, PA6 + MoS₂, glasfaserverstärkt
PVC und Polycarbonat
PVC für industrielle Anwendungen, optisch klares PC

Hochpräzise CNC-Toleranzen und Prüfkriterien

MetrischStandard im Gusszustand (ISO 8062-CT6)CNC-nachbearbeitete metrische Teile
Lineare Abmessung±0,1 mm (0,004 Zoll)±0,02 mm (0,0008 Zoll)
Bohrungs-/Lochdurchmesser±0,15 mm (0,006 Zoll)±0,01 mm (0,0004 Zoll)
Ebenheitsgrenze0,25 mm pro 100 mm Spannweite0,05 mm Gesamtverschiebung
Oberflächenrauheit (Ra)Ra 1,6 – 3,2 μmRa 0,8 μm (nach Diamantbohrung)
RundheitsgrenzeAbweichung max. 0,2 mmPräzise Ausrichtung mit einer Genauigkeit von 0,02 mm

Lieferkette für die Automobil- und Elektrofahrzeugbranche

✈

Medizintechnik

Motorblöcke, interne Strukturhalterungen für den Antriebsstrang, Kühlmodule und Gehäuse für Wechselrichterkomponenten im Antriebsstrang von Elektrofahrzeugen.

🏥

Infrastruktur für Industriemaschinen

Innere Halterungen für Analysegeräte, Strukturen für diagnostische Bildgebungsgeräte und innere Rahmenkonstruktionen für sterile chirurgische Geräte.

🌐

Robotik und Kinematik – Automatisierung

Hochbelastbare Hydraulikventilsysteme, Pumpengehäuse, gewerbliche Versorgungskonstruktionen und Luftkompressor-Verteilerblöcke.

🤖

Robotik & Technik

Hochgeschwindigkeits-Gussteile für Gelenkverbindungen von Robotern, Schutzhüllen für Bauteile, mehrachsige Motorgehäuse und Gelenkhalterungen für Cobots.
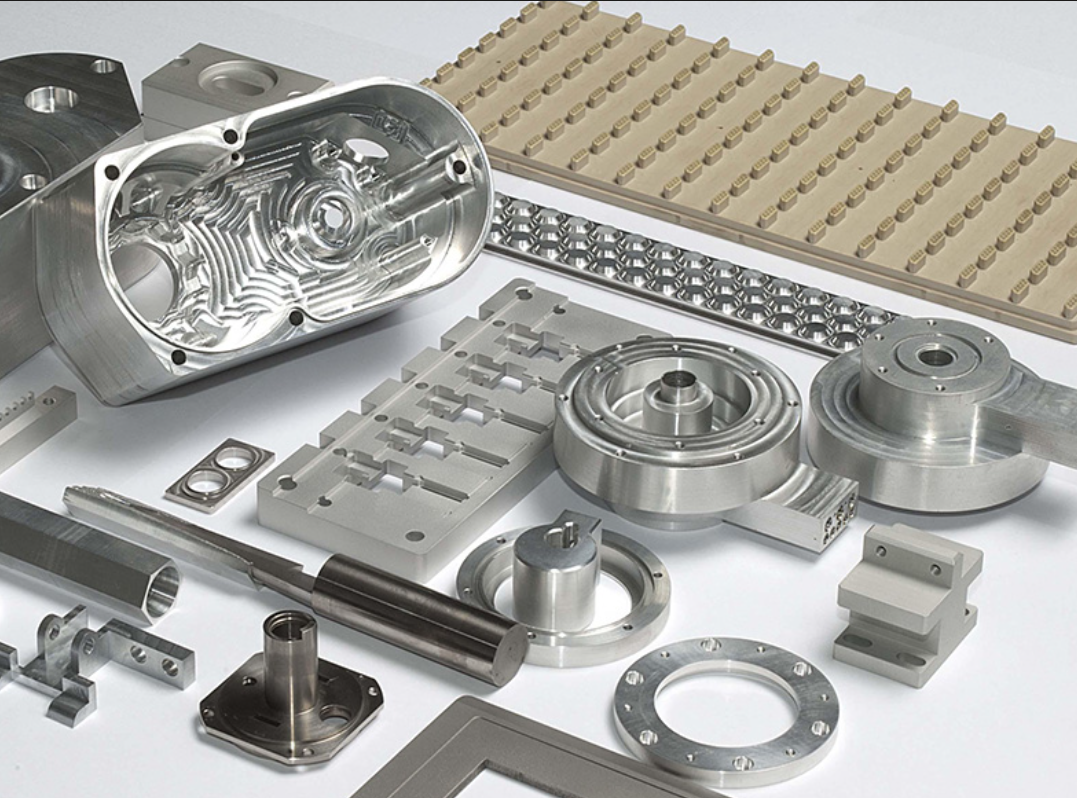
Moderne Maschinenflotte und Produktionskapazität

MaschinenklassifizierungSpannbereichLagerbestand
Kaltkammer-Druckgussanlagen (Aluminium)250 Tonnen bis 1.600 Tonnen (LK / Yizumi)8 automatisierte Fertigungslinien
Heißkammer-Druckgussanlagen (Zink)Schnellzyklus-Zellen von 80 Tonnen bis 180 Tonnen5 automatisierte Fertigungslinien
Vertikale CNC-BearbeitungszentrenHochdrehmoment-Spindeln mit Werkzeugwechslern20 Produktionsstationen
CNC-Doppelspindel-DrehmaschinenIntegrierte angetriebene Werkzeuge für das Gewindeschneiden12 Produktionsstationen
Industrielle RöntgenprüfmaschineDigitale Echtzeit-Messtechnik ohne Materialbeschädigung2 spezielle Gehäuse

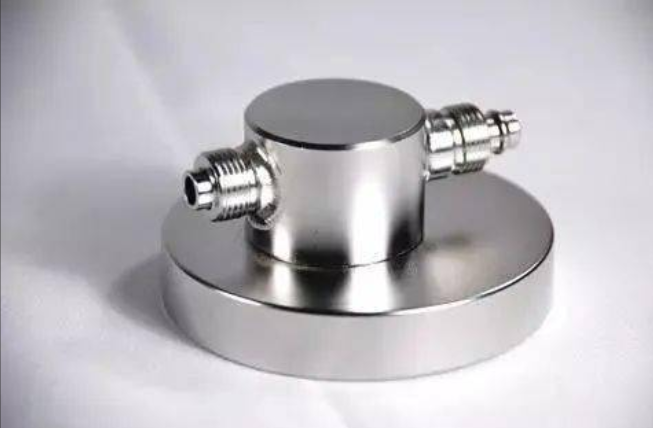
Gehäuse aus Aluminiumguss

Zink-Mikrokomponenten

Hochbelastbare Getriebe, Lichtmaschinengehäuse und spezielle Abdeckungen für LED-Außenbeleuchtungen.
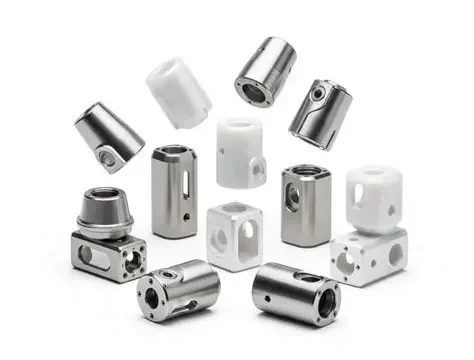
Gehäuse für medizinische Diagnostikgeräte

Hochpräzise Halterungen für Unterhaltungselektronik im Innenraum, komplexe Scharnierverbindungen und edle Rahmen für optische Geräte.
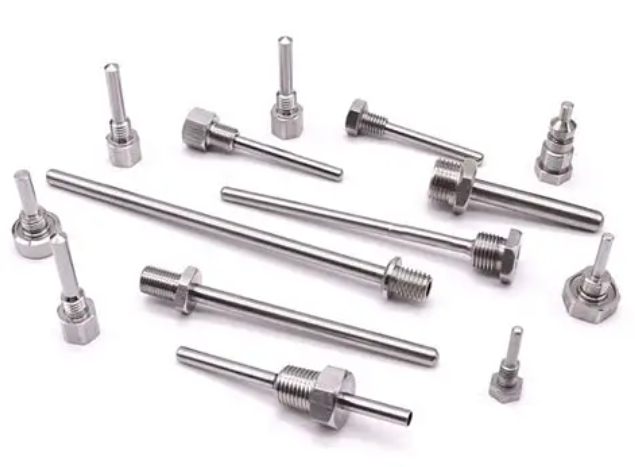
Halterungen für Roboterantriebe

Biokompatible Halterungen für Zentrifugenrotoren und Schutzabdeckungen für die Basis von Diagnosegeräten.
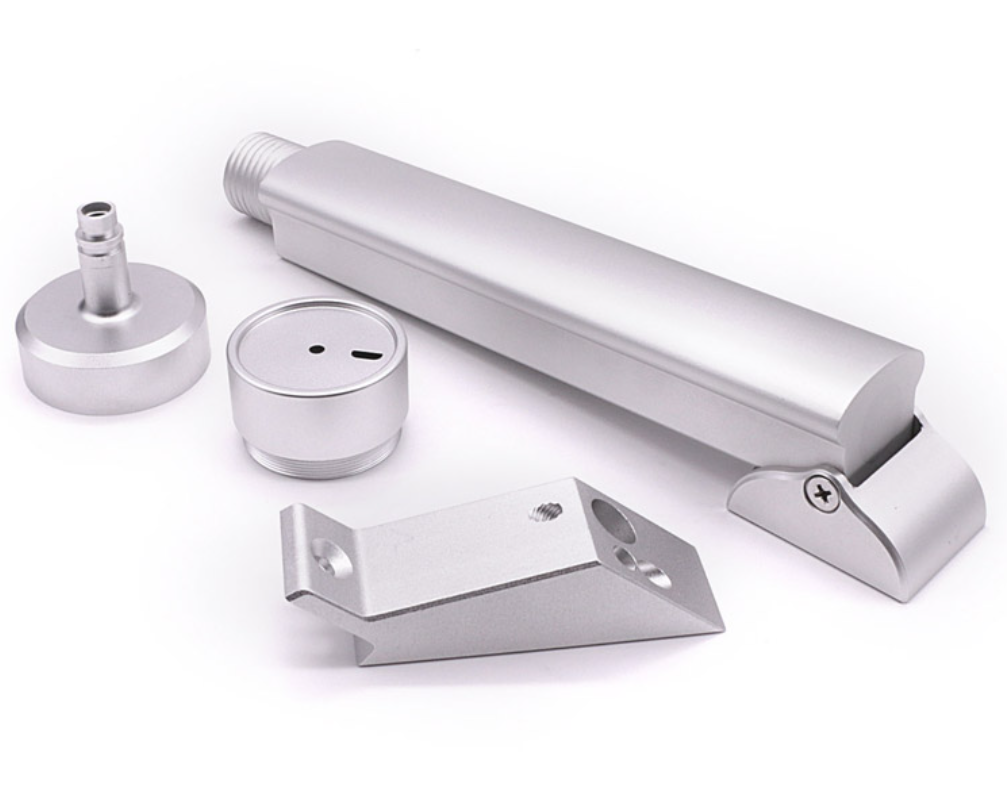
Kfz-Motorteile

Mehrachsige Gelenkverbindungen, industrielle Servogehäuse mit hohem Drehmoment und präzise gefertigte Handgelenkplatten.
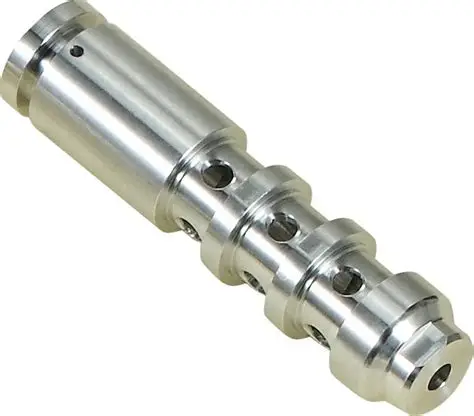
Ventilgehäuse für Industriepumpen

Komplexe Ansaugkrümmer, Ölwannen, Steuerkettenabdeckungen und strukturelle Batteriehalterungen für Elektrofahrzeuge.
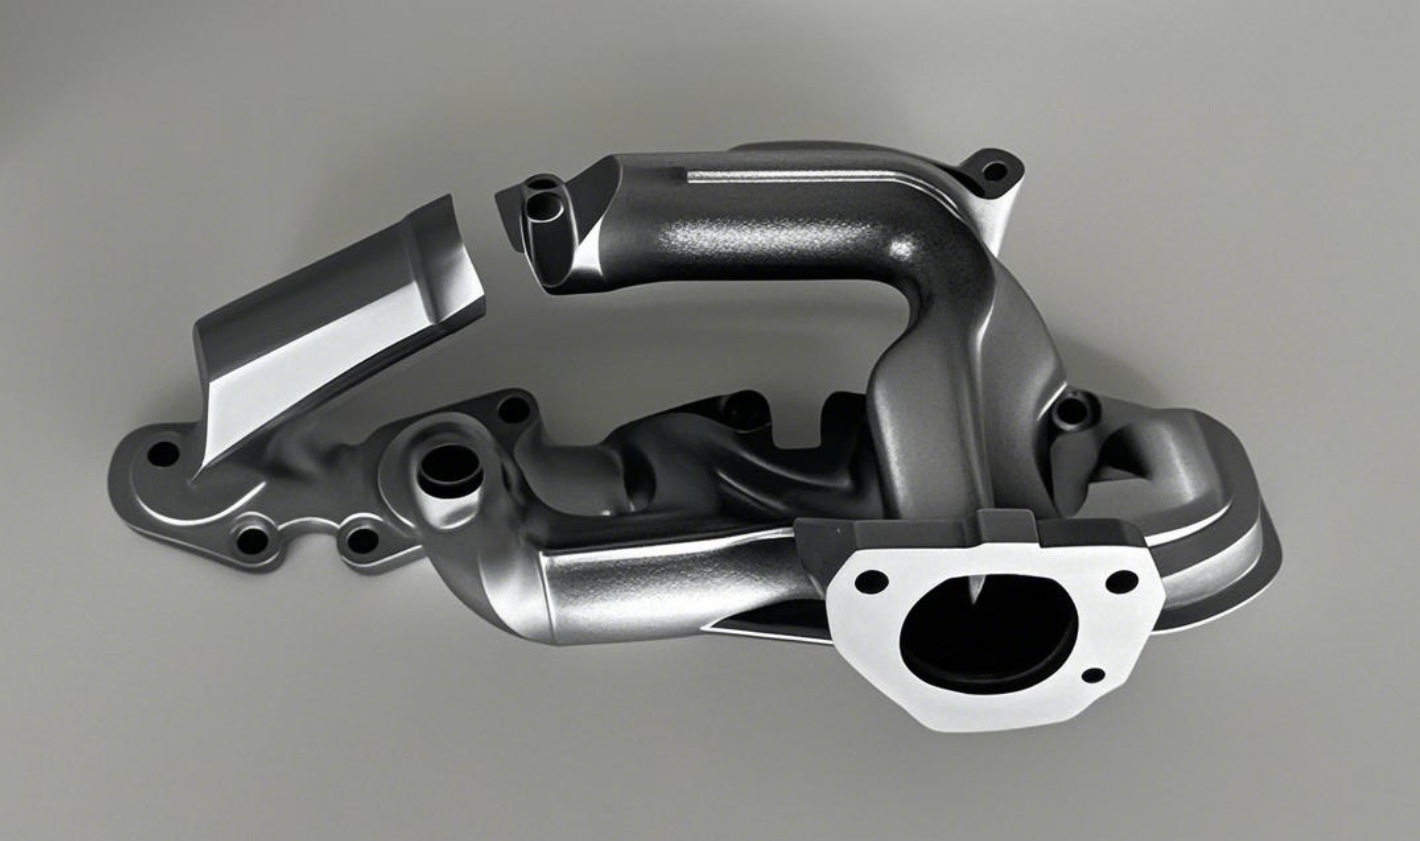
Industriekomponenten

Hydraulikkörper mit mehreren Anschlüssen, Hochdruck-Pneumatikreglerkästen und schwere Laufräder.

Unser optimierter 6-Stufen-Prozess

01 Einreichung von 3D-Modellen

Der Kunde lädt komplexe parametrische 3D-Modelle (STEP, IGES) in unser sicheres B2B-Preisportal hoch.

02 Mold-Flow-Simulation (DFM)

Gussingenieure führen dynamische Füllanalysen durch, um mögliche Kaltverschweißungen, Luft- oder Gasblasen oder Füllfehler zu erkennen.

03 Vereinbarung über ein Angebot für Werkzeuge

Festlegung der Formenspezifikationen (Lebensdauerklassen, Stahloptionen, Anzahl der Kavitäten) und des Preisrahmens für die Wirtschaftlichkeit der Einheit.

04 T1-Probenvalidierung

Fertigung erster Musterteile aus der neu geschliffenen H13-Werkzeugform zur Überprüfung der Maßhaltigkeit mittels Koordinatenmessgerät (CMM) und zur Freigabe durch den Kunden.

05 Automatisierte Produktionsläufe

Einsatz automatisierter Gießzellen für das Schöpfen, Besprühen und Auswerfen, um gleichmäßige thermische Bedingungen zu gewährleisten.

06 Sekundäre Präzisions-CNC-Bearbeitung

Präzisionsfräsen und -bohren von Gussteilen zur Ausrichtung der Montageflächen unter Einhaltung strenger geometrischer Toleranzen.

07 100% Qualitätsprüfung

Echtzeit-Röntgenporositätskartierung in Verbindung mit Sichtprüfungen zur Gewährleistung einer hohen Produktintegrität.

08 Logistik für Schwerlasttransporte und Seefracht

Die Teile werden mit Konservierungsöl behandelt, eingewickelt, in strapazierfähige, maßgefertigte Schiffskisten verpackt und mit vollständigen, maßgeschneiderten Einfuhrpapieren versandt.

Verpflichtungen zur Umschlagleistung und skalierbare Flottenkapazität

ProjektphaseAuftragsvolumenVersprochene Lieferzeit
Schnelle Prototypenerstellung1–5 Stück3–5 Kalendertage
Kleinserie10 – 100 Stück7–10 Kalendertage
Massenproduktion500 – 5.000+ Stück15–25 Kalendertage
Dringend, ExpressBenutzerdefiniertAuf Anfrage erhältlich

Zertifizierte Fertigungsstandards und Einhaltung globaler Handelsvorschriften

ISO 9001:2015

Zertifizierung nach der internationalen Norm für Qualitätsmanagementsysteme
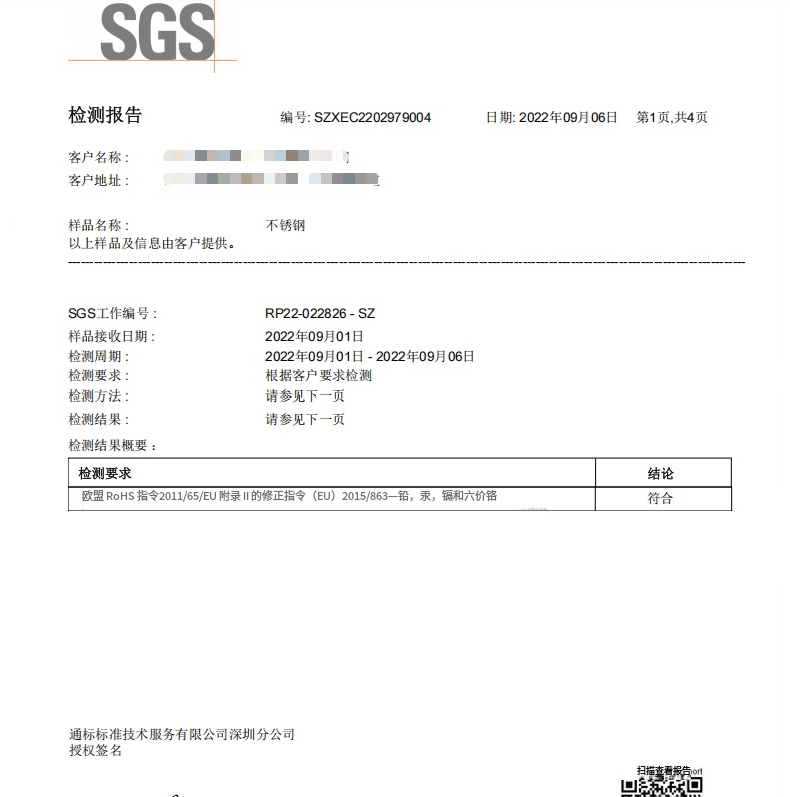
Von SGS geprüft

Vor-Ort-Prüfung zur Bewertung der Werksanlagen
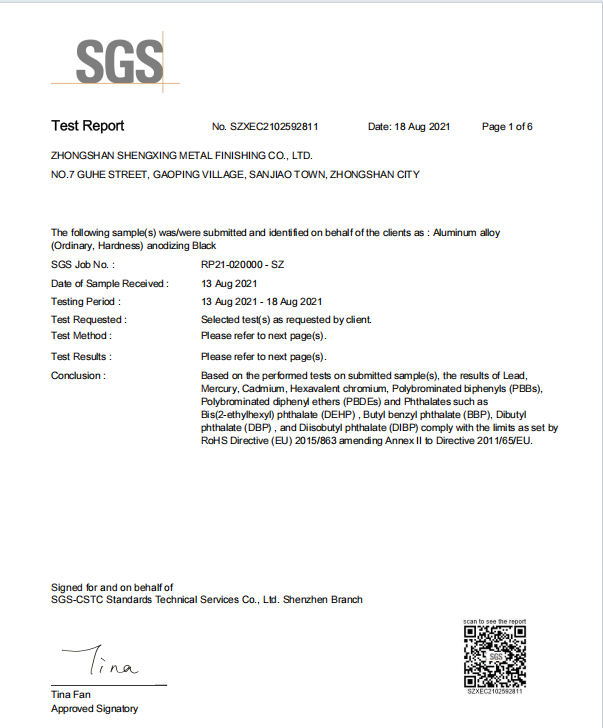
RoHS-konform

EU-Richtlinien zu ungefährlichen Stoffen
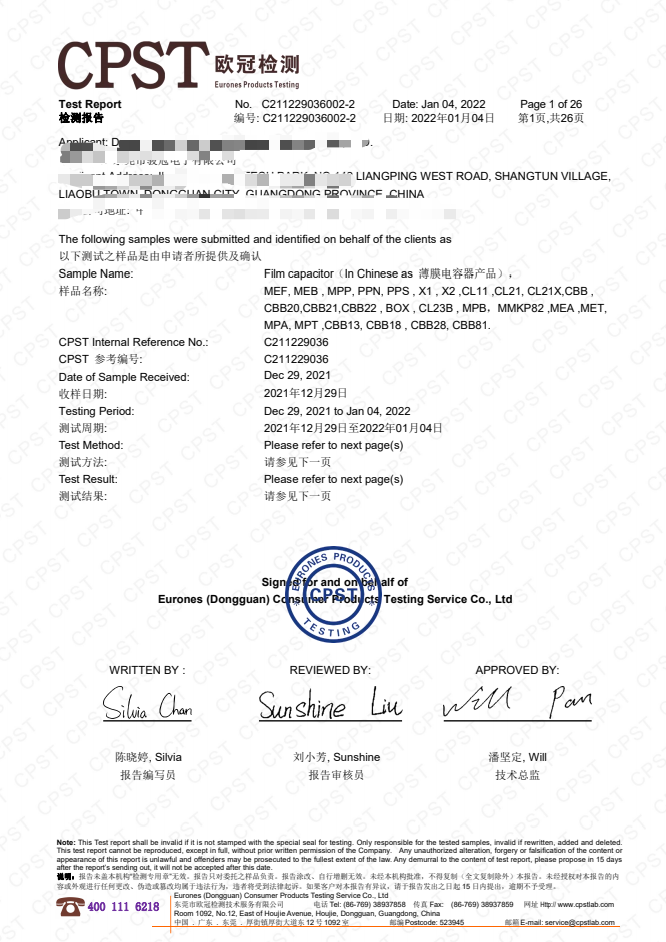
REACH-Konformität

Frei von besonders besorgniserregenden Stoffen

Technischer Mehrwert und Fertigungsleistung in Zahlen

🕓
0

Jahre Berufserfahrung

Jahrzehntelange Fachkompetenz im Bereich der komplexen geometrischen CNC-Fertigung.

👥
0

Aktive Kunden

Wir betreuen globale Unternehmensgruppen aus den Bereichen der Luft- und Raumfahrt (Tier-1) sowie führende Konstruktionsbüros für Medizinprodukte.

⚙
0

CNC-Maschinen

Umfangreicher Einsatz von Ressourcen, der sicherstellt, dass es zu keinen internen Produktionsengpässen oder unerwarteten Wartezeiten kommt.

📦
0

Gelieferte Teile

Praxiserprobte Präzisionskomponenten, die weltweit hochzuverlässige Funktionen erfüllen.

✓
0

Erfolgsquote

Branchenführende Kennzahlen zur Qualitätssicherung, die die Gesamtbetriebskosten für unsere langfristigen Beschaffungspartner senken.

Häufig gestellte Fragen

Frage 1: Wie gelingt es Profit Machining, Probleme mit Mikroporosität bei dickwandigen Aluminiumdruckgussteilen präzise zu minimieren?

A1: Wir gehen die Porositätsreduzierung über drei miteinander verknüpfte technische Arbeitsabläufe an: Erstens führen wir vor dem Fräsen der Form vollständige Moldflow-Computersimulationen durch, um den Schussüberlauf und die Geometrie des Angusssystems zu optimieren. Zweitens nutzen unsere Kaltkammer-Druckgussmaschinen eine Echtzeit-Nachführung des Einspritzvorgangs im geschlossenen Regelkreis, um während des kritischen Metallerstarrungsprozesses einen exakten Hydraulikdruck aufrechtzuerhalten. Drittens integrieren wir für anspruchsvolle, luftdichte technische Anwendungen sekundäre vakuumunterstützte Druckgussoptionen sowie Behandlungen zur Imprägnierung mit flüssigem Harz nach dem Guss.

Frage 2: Welche konkreten Werkzeugstahlsorten wählen Sie für Kernformen im Großserienbau von Aluminiumgussteilen aus?

A2: Für Standard-Produktionsläufe bis zu 50.000 Schüsse setzen wir zertifizierte Kerne aus hochwertigem H13-Werkzeugstahl ein. Bei Großaufträgen von Unternehmen, die auf mehr als 100.000 ununterbrochene Schüsse mit aggressiven Aluminiumlegierungen abzielen, greifen wir auf den ultra-hochwertigen Dievar, Bohler W300 oder den Premium-Warmarbeitsstahl SKD61, die einer fortschrittlichen Vakuumwärmebehandlung sowie mehreren Anlassvorgängen unterzogen werden, um Heißrisse und thermische Ermüdungsrisse zu vermeiden.

Frage 3: Eignet sich der Hochdruckguss für Projekte zur Prototypenbewertung?

A3: Der Hochdruckguss erfordert erhebliche Investitionen in Metall-Festwerkzeuge, wodurch er für Kleinserien unter 1.000 Stück weniger wirtschaftlich ist. Um Sie jedoch in der Konstruktions- und Validierungsphase zu unterstützen, bieten wir drei adaptive Lösungen für die schnelle Prototypenerstellung an: Rapid-Insert-Werkzeuge mit standardisierten, generischen Master-Formrahmen, 3D-gedruckte Keramik-Form- und Gießsandsysteme sowie hochpräzise CNC-Bearbeitung direkt aus massiven Aluminiumblöcken zur Simulation der endgültigen physikalischen Gussgeometrie.

Frage 4: Welche Dateiformate benötigen Sie zwingend, um ein vollständiges Angebot für den Werkzeugbau und den Stückpreis zu erstellen?

A4: Für eine detaillierte geometrische Volumenauswertung und eine computergestützte Moldflow-Analyse benötigen wir grundsätzlich 3D-Master-CAD-Dateien in den Formaten STEP (.step, .stp), IGES (.igs), Parasolid (.x_t) oder ProE (.prt). Um eine korrekte Einhaltung kritischer geometrischer Toleranzen, Bohrungsausrichtungen, Rundlaufgrenzen und der geforderten Oberflächenbeschaffenheit nach dem Guss zu gewährleisten, laden Sie bitte zusätzlich eine begleitende 2D-Konstruktionszeichnung im PDF-Format hoch.

Frage 5: Können Sie zu unseren Serienlieferungen unabhängige, zertifizierte Prüfberichte und Berichte über zerstörungsfreie Prüfungen vorlegen?

A5: Ja, auf jeden Fall. Jede Serienlieferung verlässt unser Werk in Begleitung eines offiziellen, mit einer Seriennummer versehenen Qualitätsprüfpakets. Dieses umfasst originale Werksprüfzeugnisse für Rohstoffe, zerstörungsfreie industrielle Echtzeit-Röntgenprüfungen zur Analyse innerer Hohlräume, Messwerte zur Überprüfung der Beschichtungsdicke sowie formelle Übersichtsdiagramme zu mehrpunktigen Maßabweichungen, die mit einer Koordinatenmessmaschine (CMM) erstellt wurden.

Frage 6: Wie hoch ist die typische Lebensdauer einer hochwertigen Zinkdruckgussform im Vergleich zu einer Aluminiumdruckgussform?

A6: Zinklegierungen weisen einen außergewöhnlich niedrigen Schmelzpunkt (ca. 380 °C – 420 °C) auf, was bedeutet, dass sie nur minimale thermische Belastungen auf die Formflächen aus gehärtetem Werkzeugstahl ausüben. Folglich erreicht eine Zink-Heißkammerform in der Regel eine erwartete Lebensdauer von mehr als 500.000 bis 1.000.000 Schuss. Im Gegensatz dazu erfolgt der Einspritzvorgang bei geschmolzenen Aluminiumlegierungen bei deutlich höheren Temperaturen (650 °C – 700 °C), wodurch sich die Lebensdauer von Standard-Kaltkammerformen auf 80.000 bis 150.000 Schuss verringert, bevor thermische Abnutzung den vollständigen Austausch der Kavitäten- und Kern-Einsätze erforderlich macht.

Sind Sie bereit, Ihr nächstes Präzisionsprojekt in Angriff zu nehmen?

Laden Sie Ihre 3D-Modelle und geometrischen Konstruktionszeichnungen hoch, um innerhalb von 12 Stunden einen vollständigen DFM-Bericht für die Form sowie ein verbindliches Angebot zu erhalten.

Warum bei Profit Machining in Auftrag geben?

🕑
Antwort auf die Anfrage innerhalb von 12 Stunden
Garantierte Preisangabe noch am selben Werktag und DFM-Feedback.
🔒
100% Vertraulichkeit und Schutz durch Geheimhaltungsvereinbarung
Ihre Entwürfe und Ihr geistiges Eigentum sind im Rahmen einer gegenseitigen Geheimhaltungsvereinbarung umfassend geschützt.
📋
Inklusive fachkundigem DFM-Feedback
Kostenlose Analyse der Fertigungstauglichkeit bei jedem Angebot.
📦
Weltweiter Versand möglich
Weltweite Sendungsverfolgung über DHL, FedEx und UPS bei jeder Bestellung.